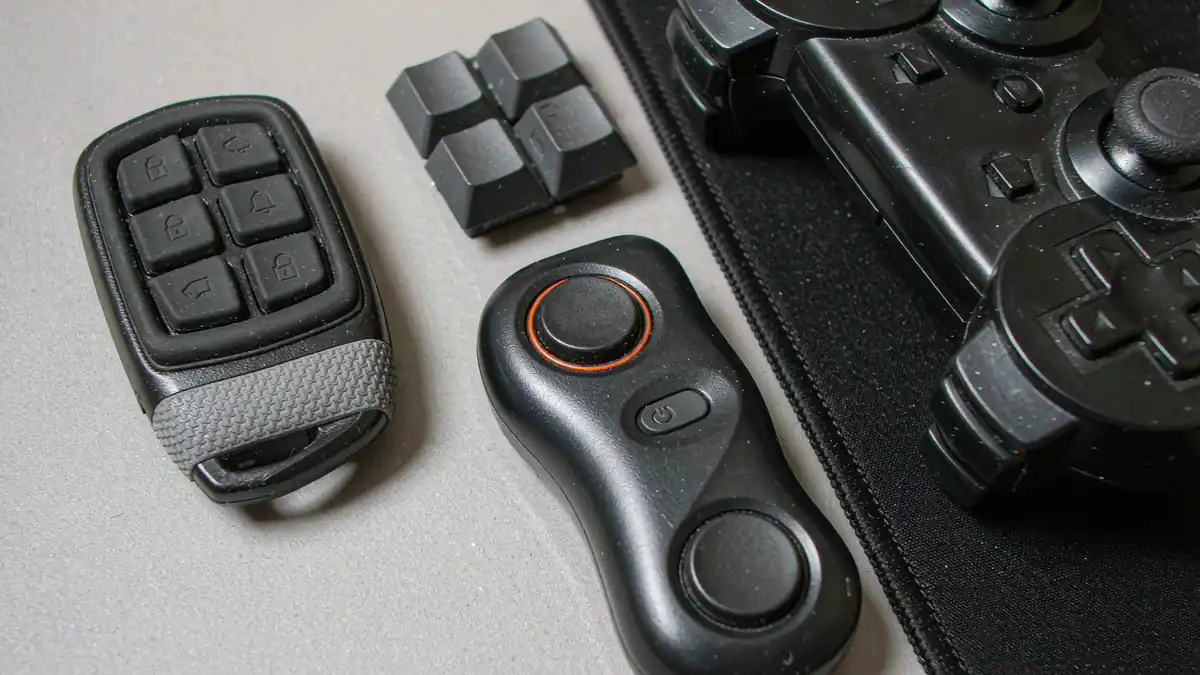
一句话答案:做 TPE 包胶 ABS 按键,40 度 Shore A 是软触感按键最稳的硬度档——比 30A 有回弹不绵软、比 60A 保留柔软手感,按下舒服、回弹跟手、还能和 ABS 咬死不分层。关键是选对"ABS 亲和型"SEBS 基 TPE 牌号,把 90° 剥离强度做到 ≥15 N/cm(ASTM D903,23℃),再卡住壁厚、进胶和老化三件事,遥控器、医疗设备、汽车内饰的按键就能稳定量产。
一、先说一个真实的翻车现场
去年一个做中端遥控器的客户,第一批 TPE 包胶按键上整机测试,出问题的是手感:按下去"噗"一下塌进去,回弹慢半拍,质检说"像按在烂棉花上",直接判定不合格。拆开看,料是 25 Shore A 的 TPE,太软、壁厚又做到 2.5 mm,按键行程一大就绵掉,根本给不出清脆的段落感。
我们二话不说换方案:硬度提到 40 Shore A、壁厚压到 1.2 mm、背面加一条 0.3 mm 的支撑筋,回弹跟手了,段落感回来了,整机一次过。同一块 ABS 底壳、同一个模具,只动了 TPE 硬度和薄壁设计,手感从"不及格"变成"这按键有点高级"。
这件事说明:包胶按键卖的不是"越软越好",是"软得有支撑、按下有反馈"。而 40 Shore A,刚好卡在舒服和利落的交界线上。
二、为什么按键普遍用 TPE 包胶 ABS
按键这东西,底壳要硬(ABS 刚性好、尺寸稳、便宜),表面要软(手感、防滑、消音)。硬软各管一摊,最省事的办法就是把软料直接包在硬壳上——这就是"包胶(overmolding)"。能把 ABS 包牢又不掉、还舒服的软料,主流就 TPE。
- 软触感。 手指按上去不冰、不硬、不打滑,40A 这档尤其适合长时间按压的场景
- 和 ABS 咬得牢。 选 ABS 亲和型 SEBS 基 TPE,90° 剥离强度可做到 ≥15 N/cm,洗衣机甩、跌落摔都不分层
- 消音减震。 包胶层吸收按键撞击声,遥控器、车载键"哒哒"变"噗噗",质感立马上来
- 安全合规可达。 RoHS、REACH、无卤、低 VOC 都能配,接触皮肤的还能过 ISO 10993
- 颜色自由。 半透、实色、磨砂、高亮都行,和 ABS 底壳做双色外观
- 成本低、好量产。 双色注塑一模多腔,单件周期 30–60 秒,比单独做硅胶键帽再装配便宜太多
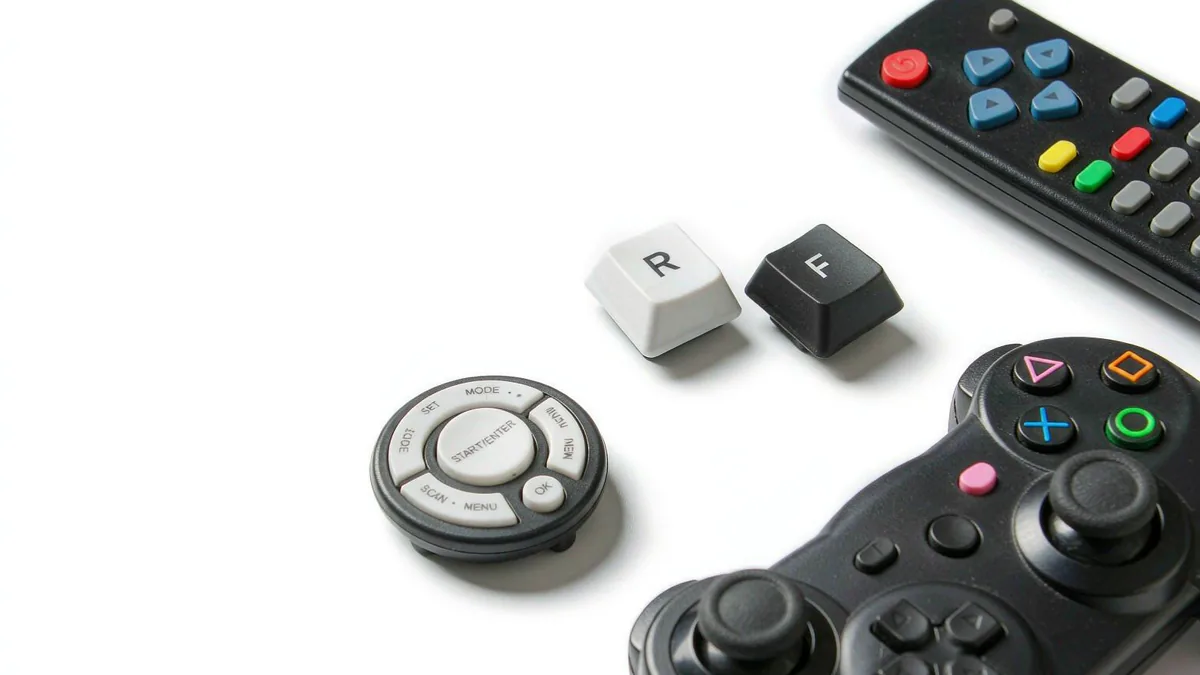
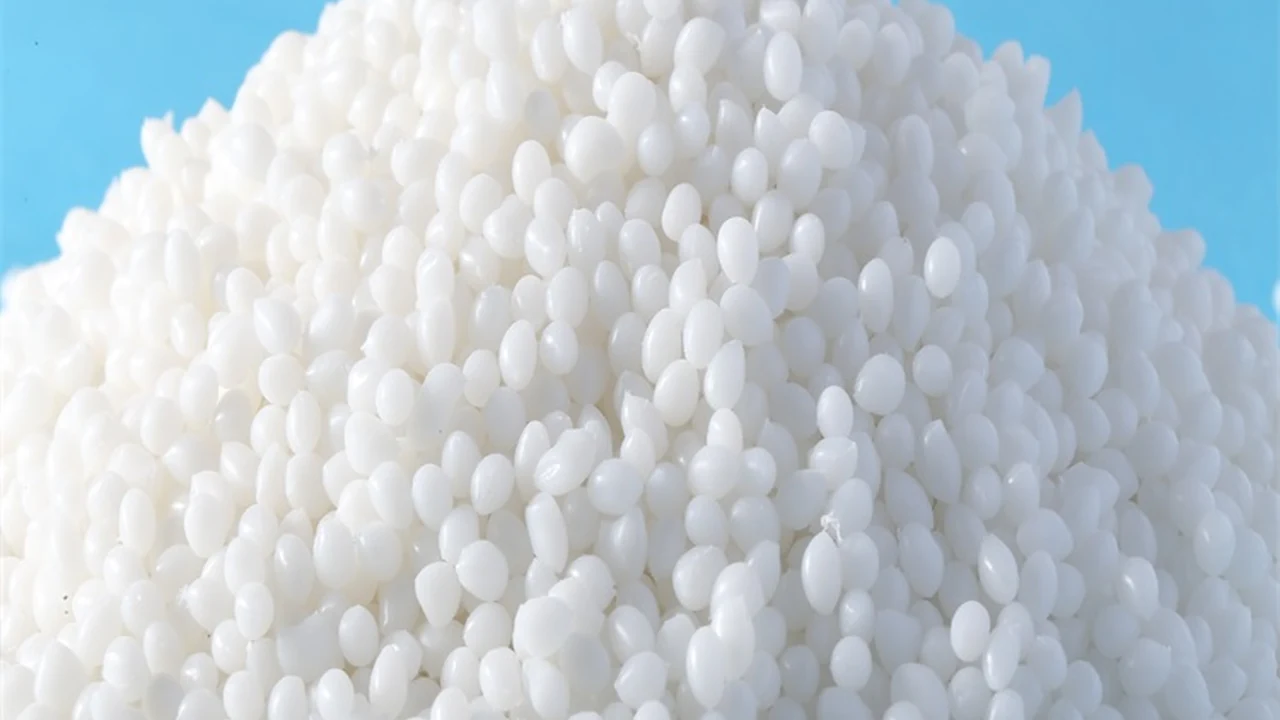
硅胶也能软,但它和 ABS 不亲、得靠背胶或卡扣,装配麻烦还易脱;PVC 软是软,但含卤、低温发硬、气味大,现在出口基本被卡。所以按键软触感这档,TPE 包 ABS 是性价比最稳的。下面这张图就是源头工厂的料——TPE 颗粒和包好胶的 ABS 按键摆一起。
三、为什么是 40 度,而不是 30 或 60
硬度计用邵氏 A(Shore A,ISO 868 / ASTM D2240)。按键软触感常用的区间是 30–60A,但落点很有讲究:
30A 以下: 捏着是真软,可按键壁一厚就"绵掉",回弹慢、段落感糊,且太软的料抗蠕变差,长期按压容易塌陷留坑。
40A(甜区): 软触感清晰、回弹跟手、按压有支撑不塌陷,又能和 ABS 稳定粘接,是遥控器、医疗设备、汽车内饰按键用得最多的档位。
60A 以上: 手感开始发硬,软触感的"高级感"丢了大半,更多是在做防滑垫、包胶手柄那种"微软"需求,不是按键的主场。
所以除非客户明确要"超软婴儿感",我们默认推荐 40 Shore A 做按键包胶——它在舒服、耐用、好粘接、好成型四件事上最平衡。当然具体也要看按键行程和壁厚,薄壁可以再软一点,厚壁反而要硬一点才不会绵。
四、TPE 包 ABS 的粘接:怎么做到不分层
包胶按键最怕的不是软不软,是"按着按着皮掉了"。TPE 和 ABS 是两种塑料,能咬住靠的是化学亲和 + 机械互锁,不是胶水。关键三点:
牌号要对。 普通 SEBS 基 TPE 和 ABS 粘不牢,必须用"ABS 亲和型"——通常是对 SEBS 做马来酸酐(MAH)接枝,或在配方里引入与 ABS 相容的极性组分,让两相在高温熔体状态互相扩散、冷却后长在一起。
工艺要对。 包胶层温度要够(熔体 190–220℃),让 TPE 充分润湿 ABS 表面;模具排气要好,否则界面夹气,局部就粘不牢;保压别太猛,避免披锋压进接缝。
基材要对。 ABS 表面最好干净、略粗化;深抽或喷油件要先确认兼容性。好的亲和牌号在干净 ABS 上可免处理直接包牢。
关键数据(引用必带条件):成熟 ABS 亲和牌号包 ABS,90° 剥离强度 ≥15 N/cm(ASTM D903,23℃,制样后 24h conditioning);经过 70℃×7 天热老化后仍能保持 ≥10 N/cm,说明粘接是"长在一起"而非表面搭住。这一条是验收包胶按键的硬指标,下单时务必写进规格书。
五、TPE 包胶按键 vs 替代方案
选型绕不开这几个对手,下表把关键维度拉平,数据带测试条件,方便直接给采购和买家看。
| 维度 | TPE 包胶 ABS | 硅胶键帽 | PVC 包胶 | ABS 喷软漆 |
| 软触感(40A 档) | 优,稳定 | 优 | 中 | 表面软、易掉 |
| 与 ABS 粘接 | 一体成型、不脱 | 需背胶/卡扣 | 可包但含卤 | 漆层易脱落 |
| 合规(RoHS/无卤) | 易达 | 优 | 难(含卤) | 看油漆 |
| 耐老化 | 好(SEBS 基) | 好 | 一般 | 差 |
| 量产成本 | 低(双色注塑) | 高(装配) | 低 | 中 |
| 双色外观 | 可 | 难 | 可 | 可 |
表5-1注:典型区间,具体以供应商 TDS 及第三方检测报告为准。PVC 因含卤素与增塑剂迁移问题,欧美出口件基本不建议。
结论: 要一体化、要合规、要低成本量产,TPE 包 ABS 是默认解;只有要极致耐温或医疗植入级才上硅胶;PVC 和喷软漆在出口件上风险越来越高。
六、配方与牌号:按键料的三件事
40A 按键料不是"软就行",三个旋钮决定成败:
基料(SEBS 基)。 超软和按键件必须用 SEBS 基,不能用 SBS 基——后者黄变、发硬、气味大,按钮天天摸、天天看,用几天就显旧。
粘接改性。 如前所述,靠 MAH 接枝或极性相容组分实现与 ABS 一体成型,这是牌号的核心价值,不是普通 TPE 能替代。
手感与耐久。 40A 靠充油调软,但油太多会出油发黏、低温变硬;回弹靠交联密度和充油平衡。成熟牌号典型物性:断裂伸长率(ISO 37)≥300%、裤型撕裂强度(ISO 34)≥20 kN/m、压缩永久变形(ISO 815,70℃×22h)≤40%,这些数据要写进规格书验收。
七、制造工艺:双色注塑还是嵌件注塑
两种主流做法:
- 双色(双料)注塑(最主流)。 同一副模具、同一台机,先射 ABS、转模再射 TPE,一体化成型、效率高、无装配、粘接最牢。单件周期 30–60 秒
- 嵌件(insert)注塑。 先做出 ABS 件,再放到第二副模里包 TPE。适合老模具改造或小批量,但多一道上下料、效率略低,界面清洁要到位
我们接的遥控器、血压计按键基本走双色注塑——只有双色能把单价压到几分钱还能保证不脱层。壁厚建议 0.8–1.5 mm,太厚绵、太薄易缺胶;按键根部留 0.3–0.5 mm 圆角减小应力集中。
八、合规是入场券,尤其接触皮肤件的
按键大量被手指反复触摸,合规不是加分项,是门槛:
- RoHS 2.0:Pb、Cd、Hg、Cr6+、PBB、PBDE 六项限值(如 Pb <1000 ppm)
- REACH SVHC:高度关注物质清单(现 200+ 项),随版本更新
- 无卤(Halogen-free):Cl <900 ppm、Br <900 ppm(IEC 61249-2-21 思路),出口欧盟/苹果链常用
- 低 VOC / 气味:车内、室内件按 VDA 270 或 OEM 气味等级控制
- 皮肤接触:医疗设备、婴童件过 ISO 10993-5/-10(细胞毒性、致敏),或 EN 71-3 玩具限值
我们给品牌方出料的惯例:每批附 TDS + SDS + 第三方检测报告,别只凭"环保料"三个字下单。无卤、低气味、皮肤接触这几项,提前说清楚国别和用途,我们配对应牌号。
九、五个最常见的失效和对策
失效一:包胶层脱落 / 起皮。 用了非 ABS 亲和牌号或工艺温度低。对策:换 ABS 亲和 SEBS 基 TPE,包胶温度提到 190–220℃,确认模具排气。
失效二:按键绵掉、没段落感。 硬度太低或壁太厚。对策:提硬度到 40A、壁厚压到 0.8–1.5 mm、背面加支撑筋。
失效三:出油发黏。 充油过量或牌号不稳。对策:控制充油上限、加迁移抑制剂、表面爽滑处理;验收可约定 60℃×7d 不出油膜。
失效四:披锋 / 毛边。 保压过高或分型面磨损。对策:降保压、做排气槽、控制 TPE 熔体黏度。
失效五:黄变发暗。 用了 SBS 基或白油不稳。对策:按键料必须用 SEBS 基,加稳定剂和抗氧剂;出口长期摆放件尤其不能省。
十、给买手 / 品牌方的设计 Checklist
开模前过一遍,省掉两轮改模和一仓库退货:
- 目标硬度:默认 40 Shore A(ISO 868),薄壁可 35A、厚壁可 50A
- 粘接指标:写 90° 剥离 ≥15 N/cm(ASTM D903),热老化后 ≥10 N/cm
- 壁厚:0.8–1.5 mm,根部圆角 0.3–0.5 mm
- 工艺:双色注塑优先;老模走嵌件
- 颜色 / 表面:Pantone、半透/实色/磨砂/高亮
- 物性验收:伸长率 ≥300%(ISO 37)、撕裂 ≥20 kN/m(ISO 34)、压缩变形 ≤40%(ISO 815)
- 合规:出口国别 + RoHS / REACH / 无卤 / 低 VOC / 皮肤接触
- 气味:VDA 270 等级(车内/室内)
- 验证:试样做剥离 + 老化(70℃×7d)+ 高低温循环 + 跌落,再下单
十一、向工厂询盘,你应该问这八件事
站在工厂这侧,最怕客户只丢一句"要 TPE 包 ABS 做按键"。这种询盘我们不敢直接报,缺的信息比给的多。合格询盘至少包含:
- 基材:ABS 具体牌号/牌号区间(影响亲和配方)
- 目标硬度:Shore A 具体几度(默认 40A)
- 粘接要求:剥离强度、是否过跌落/水洗
- 颜色 / 表面:Pantone、半透/实色、磨砂或高亮
- 工艺:双色还是嵌件,决定料型与流动性
- 合规:RoHS / REACH / 无卤 / 低 VOC / 皮肤接触
- 使用场景:遥控器、医疗、汽车、玩具……决定耐温与气味等级
- 年用量与试样:是否先打 10–50 kg 中试再长约
收样务必问清:牌号与供应商、TDS/SDS、第三方检测报告、实测硬度(Shore A)与剥离强度、最小起订量。会只问"要软的"就直接报牌号的工厂,要么不懂包胶粘接,要么没打算跟你做长期项目。
十二、结语
回到开头:包胶按键卖的不是"越软越好",是"软得有支撑、按下有反馈",而 40 Shore A 刚好卡在舒服和利落的交界线上。 配对的 ABS 亲和型 SEBS 基 TPE,把软触感、≥15 N/cm 的剥离强度、RoHS/无卤合规、双色注塑量产这四件事同时拉满,就是它成为按键包胶首选的原因。
但同样的料,硬度差 5A、壁厚差 0.5 mm、粘接差一个牌号,到用户手里就是"这按键有点高级"和"像按烂棉花"的差别。门槛从来不在软不软,在于你有没有把硬度、壁厚、粘接这三件小事卡死。
关于本文作者
本文由 东莞市炬烨塑胶科技有限公司(Juye Plastic Technology) 技术团队撰写,主营 TPE / TPR / TPV / TPU / TPEE / TPV-SIR 颗粒料,应用于仿真花、宠物玩具、发泄玩具、双色注塑四大方向,提供 ABS / PP / PC / PA 等多底材包胶专用牌号。
文中硬度、剥离、撕裂、伸长率、压缩变形、合规限值等数据引自 ISO 868、ISO 37、ISO 34、ISO 815、ASTM D903、ASTM D2240、RoHS 2.0、REACH、IEC 61249-2-21 等标准下的典型区间,具体牌号以供应商 TDS 及第三方检测报告为准。如需针对具体按键的 ABS 亲和包胶料试样与报价,请联系
[email protected]。
常见问题(FAQ)
1. TPE 包胶 ABS 按键,硬度选多少合适?
主流软触感按键推荐 40 Shore A(ISO 868 / ASTM D2240)。低于 30A 易绵掉、回弹慢、抗蠕变差;高于 60A 软触感丢大半。薄壁按键可放软到 35A,厚壁或大行程可硬到 50A。具体要结合按键行程和壁厚定。
2. TPE 包胶 ABS 怎么保证不脱层?
核心是"ABS 亲和型 SEBS 基 TPE"牌号——靠马来酸酐接枝或极性相容组分,让 TPE 与 ABS 在熔体状态互相扩散、冷却后一体成型。再配合包胶温度 190–220℃、良好排气。验收看 90° 剥离强度 ≥15 N/cm(ASTM D903,23℃),热老化后 ≥10 N/cm。
3. 为什么不用硅胶或 PVC 做按键软触感?
硅胶和 ABS 不亲和,得靠背胶或卡扣装配,麻烦且易脱;PVC 含卤、低温发硬、气味大,欧美出口件基本被卡。TPE 包 ABS 是一体成型、合规易达、成本低量产的更优解。只有要耐 200℃ 或医疗植入级才上硅胶。
4. TPE 包胶按键出口要过哪些合规?
基础线:RoHS 2.0(Pb <1000 ppm 等六项)、REACH SVHC。出口欧盟/品牌链常要无卤(Cl/Br 各 <900 ppm,IEC 61249-2-21)、低 VOC。皮肤接触件(医疗、婴童)加 ISO 10993-5/-10 或 EN 71-3。每批应附 TDS、SDS 和第三方检测报告。
5. 包胶按键壁厚做多少合适?
建议 0.8–1.5 mm:太厚(>2 mm)会绵掉、没段落感;太薄(<0.6 mm)易缺胶、易破。按键根部留 0.3–0.5 mm 圆角减小应力集中。薄壁可把硬度放软一点,厚壁反之。
6. 双色注塑和嵌件注塑怎么选?
量大、要最低成本和最牢粘接选双色(双料)注塑,同一副模一体成型,单件 30–60 秒;老模具改造或小批量走嵌件注塑,多一道上下料但改造快。我们接的遥控器、血压计按键基本走双色。
下一篇 : 没有了